Артикул товара: 50000710T
Подписаться
Хочу в подарок
Самовывоз сегодня - бесплатно
Доставка завтра - 390 ₽
Доставка завтра - 390 ₽
ОСОБЕННОСТИ:
• Эксклюзивный протокол приемки JET с сертифицированными допусками (DIN 8606)
• Закаленные и отшлифованные направляющие станины
• Механизм привода шпинделя постоянно работает в масляной ванне
• Закаленные и отшлифованные шестерни передней бабки
• Автоматическая подача продольного и поперечного суппорта
• Регулировка зазоров направляющих при помощи клиновых планок
• Регулируемая в поперечном направлении задняя бабка для обточки конусов
• Толчковый режим работы шпинделя
• УЦИ по 3 осям, цена деления 0,005 мм, погрешность ± 1 знак (DRO)
• Современный аналог 1А616, 1616, 16Б16 и Т-4
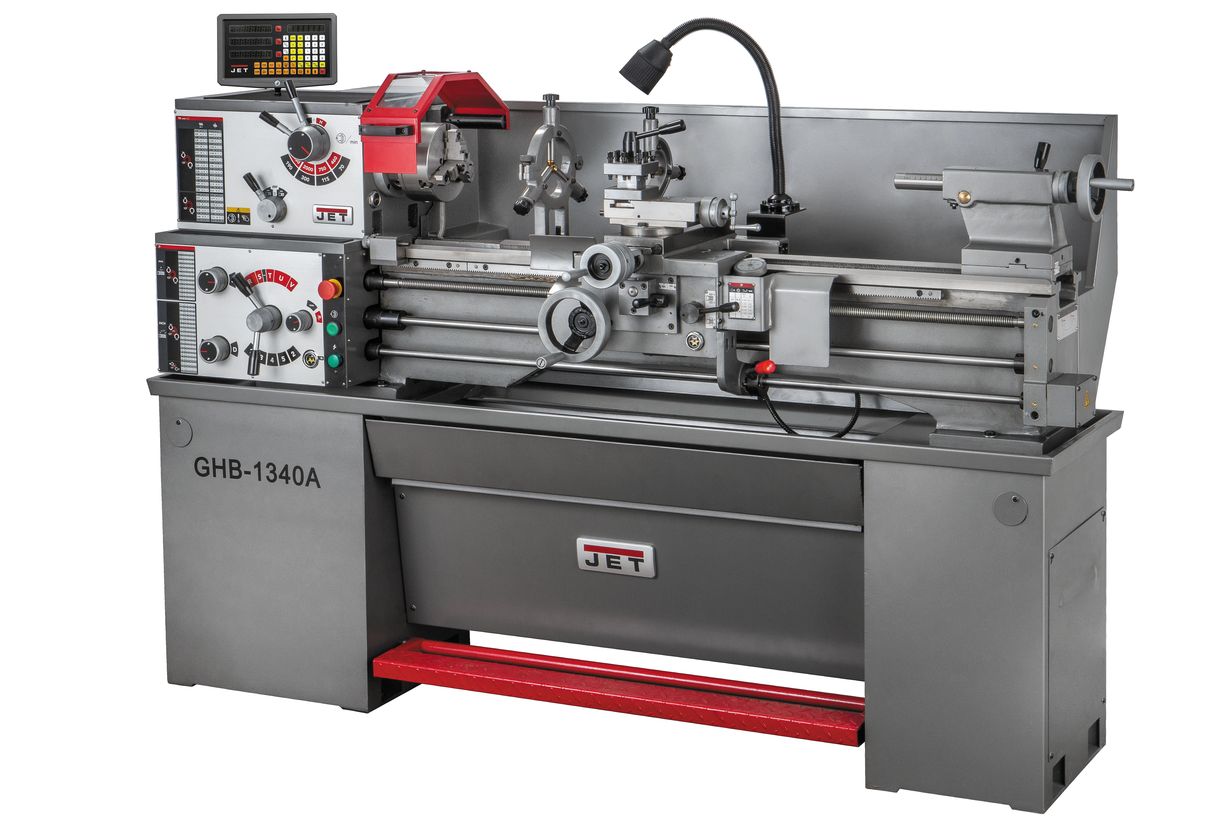
Токарный станок GHB-1340A DRO - усовершенствованная модель GHB-1340 A. Главное отличие - на данном станке установлено устройство цифровой индикации (УЦИ). Использование такого устройства позволяет значительно повысить точность обработки заготовок, снизить вероятность брака и повысить производительность труда. Станок ориентирован на слесарные мастерские, но также может использоваться и частными мастерами, кто подходит к вопросам обработки металла с особой тщательностью.
Станок собран в строгом соответствии со стандартом DIN 8606, что говорит о соблюдении всех параметров и допусков в процессе сборки и гарантирует сервисное обслуживание в странах Таможенного союза. GHB-1340A DRO предназначен для обработки деталей диаметром 330 мм над суппортом и 196 мм над станиной на скоростях от 70 до 2500 об/мин. В данной модели существенно увеличено расстояние между центрами, длинна заготовки может составлять до 1015 мм. Станок подключается к электросети напряжением 380В. С целью увеличения ресурса, эффективного охлаждения и снижения ресурса привод шпинделя станка погружен в масляную ванну.
GHB-1340A DRO выполнен по двухвинтовой схеме. Для нарезания резьбы используется ходовой винт, для автоматического точения - ходовой вал. На станке возможна регулировка зазоров направляющих при помощи клиновых планок, конструкция задней бабки позволяет обтачивать конические заготовки. Для облегчения механического переключения режимов на GHB-1340A DRO применяется толчковый (импульсный) режим пуска двигателя.
• Эксклюзивный протокол приемки JET с сертифицированными допусками (DIN 8606)
• Закаленные и отшлифованные направляющие станины
• Механизм привода шпинделя постоянно работает в масляной ванне
• Закаленные и отшлифованные шестерни передней бабки
• Автоматическая подача продольного и поперечного суппорта
• Регулировка зазоров направляющих при помощи клиновых планок
• Регулируемая в поперечном направлении задняя бабка для обточки конусов
• Толчковый режим работы шпинделя
• УЦИ по 3 осям, цена деления 0,005 мм, погрешность ± 1 знак (DRO)
• Современный аналог 1А616, 1616, 16Б16 и Т-4
Токарный станок GHB-1340A DRO - усовершенствованная модель GHB-1340 A. Главное отличие - на данном станке установлено устройство цифровой индикации (УЦИ). Использование такого устройства позволяет значительно повысить точность обработки заготовок, снизить вероятность брака и повысить производительность труда. Станок ориентирован на слесарные мастерские, но также может использоваться и частными мастерами, кто подходит к вопросам обработки металла с особой тщательностью.
Станок собран в строгом соответствии со стандартом DIN 8606, что говорит о соблюдении всех параметров и допусков в процессе сборки и гарантирует сервисное обслуживание в странах Таможенного союза. GHB-1340A DRO предназначен для обработки деталей диаметром 330 мм над суппортом и 196 мм над станиной на скоростях от 70 до 2500 об/мин. В данной модели существенно увеличено расстояние между центрами, длинна заготовки может составлять до 1015 мм. Станок подключается к электросети напряжением 380В. С целью увеличения ресурса, эффективного охлаждения и снижения ресурса привод шпинделя станка погружен в масляную ванну.
GHB-1340A DRO выполнен по двухвинтовой схеме. Для нарезания резьбы используется ходовой винт, для автоматического точения - ходовой вал. На станке возможна регулировка зазоров направляющих при помощи клиновых планок, конструкция задней бабки позволяет обтачивать конические заготовки. Для облегчения механического переключения режимов на GHB-1340A DRO применяется толчковый (импульсный) режим пуска двигателя.
Бренд:
JET
Напряжение:
400 В
Диаметр обработки над станиной:
330 мм
Диаметр обточки над поперечным суппортом:
197 мм
Расстояние между центрами:
1015 мм
Диаметр обточки над съемным мостиком, gap:
476 мм
Длина съемного мостика:
200 мм
Ширина станина:
186 мм
Ход поперечного суппорта:
160 мм
Ход верхнего продольного суппорта:
68 мм
Диапазон оборотов шпинделя:
70-2000 об/мин
Количество скоростей шпинделя:
8
Внутренний конус шпинделя:
MК 5
Передний конец шпинделя:
D1-4 (DIN 55029)
Диаметр проходного отверстия шпинделя:
Ø38 мм
Диапазон продольной подачи:
0,037–0,80 мм/об
Количество продольных подач:
29
Диапазон поперечной подачи:
0,01–0,22 мм/об
Количество поперечных подач:
29
Диапазон метрической резьбы:
0,45–10 мм
Количество метрических резьб:
23
Диапазон дюймовой резьбы, TPI:
3-1/4 – 80
Количество дюймовых резьб:
32
Шаг продольного ходового винта:
4 мм
Макс. размер инструмента:
16 x 16 мм
Внутренний конус пиноли задней бабки:
MК 3
Ход пиноли задней бабки:
95 мм
Наружный диаметр пиноли задней бабки:
32 мм
Диапазон неподвижного люнета:
10 – 73 мм
Диапазон подвижного люнета:
10 – 60 мм
Объем бака СОЖ:
Нет (по заказу 8 л.)
Объём масла (ориентировочно):
8 л
Параметры питающей сети:
400В ~3L/PE 50Гц
Мощность главного двигателя:
1,5 кВт (2 л.с.) S1
Общая потребляемая мощность станка:
1,8 кВт
Устройство защиты потребителя:
16 А
Страна производителя:
Китай
Длина:
1905 мм
Ширина:
760 мм
Высота:
1200 мм
Масса:
650 кг
Габаритные размеры упаковки (ДхШхВ):
Поставляется в 3-х ящиках. 2000Х60Х60; 80Х50Х50; 80Х50Х50 см
Масса в упаковке:
680/30/24 кг
3-х кулачковый патрон Ø160 мм с прямыми/обратными кулачками
4-х кулачковая планшайба Ø200 мм
Планшайба Ø300 мм
4-х-позиционный резцедержатель с фиксатором
Подвижный и неподвижный люнеты
Выдвижной поддон для сбора стружки
Указатель резьбы
Ножной тормоз
Защитный экран патрона с концевым выключателем
Защитная задняя стенка
Защита резцедержателя
2 не вращающихся центра МК-3
Переходная втулка МК-5/МК-3
Набор сменных металлических шестерён
Комплект установочных опор
УЦИ по 3-м осям, цена деления 0,005 мм, погрешность ± 1 знак
Лампа освещения рабочей зоны
Ключ резцедержателя
Ключ для 3-х кулачкового патрона
Концевой упор продольного перемещения
Ящик с инструментом
Руководство по эксплуатации
4-х кулачковая планшайба Ø200 мм
Планшайба Ø300 мм
4-х-позиционный резцедержатель с фиксатором
Подвижный и неподвижный люнеты
Выдвижной поддон для сбора стружки
Указатель резьбы
Ножной тормоз
Защитный экран патрона с концевым выключателем
Защитная задняя стенка
Защита резцедержателя
2 не вращающихся центра МК-3
Переходная втулка МК-5/МК-3
Набор сменных металлических шестерён
Комплект установочных опор
УЦИ по 3-м осям, цена деления 0,005 мм, погрешность ± 1 знак
Лампа освещения рабочей зоны
Ключ резцедержателя
Ключ для 3-х кулачкового патрона
Концевой упор продольного перемещения
Ящик с инструментом
Руководство по эксплуатации
#PROP_TITLE#
—
#PROP_VALUE#


